
钛管在现代工业中的应用日益广泛,而TC4钛合金管凭借强度高、耐蚀性好、重量轻的综合表现,成为海洋舰船、低空经济、3C智能穿戴等领域的常用材料。不少使用单位在采购时都会有疑问:拿到手的TC4钛管,为什么有时候贴合自己的生产工况,有时候却出现适配偏差?其实,钛管交付后并非拿来即用这么简单,合理的定制加工与工艺调整,才是让管材真正发挥性能的关键。本文就从使用角度出发,讲讲TC4钛管定制加工工艺调整的基本思路,供大家参考。
一、先弄清TC4钛管的材料特性
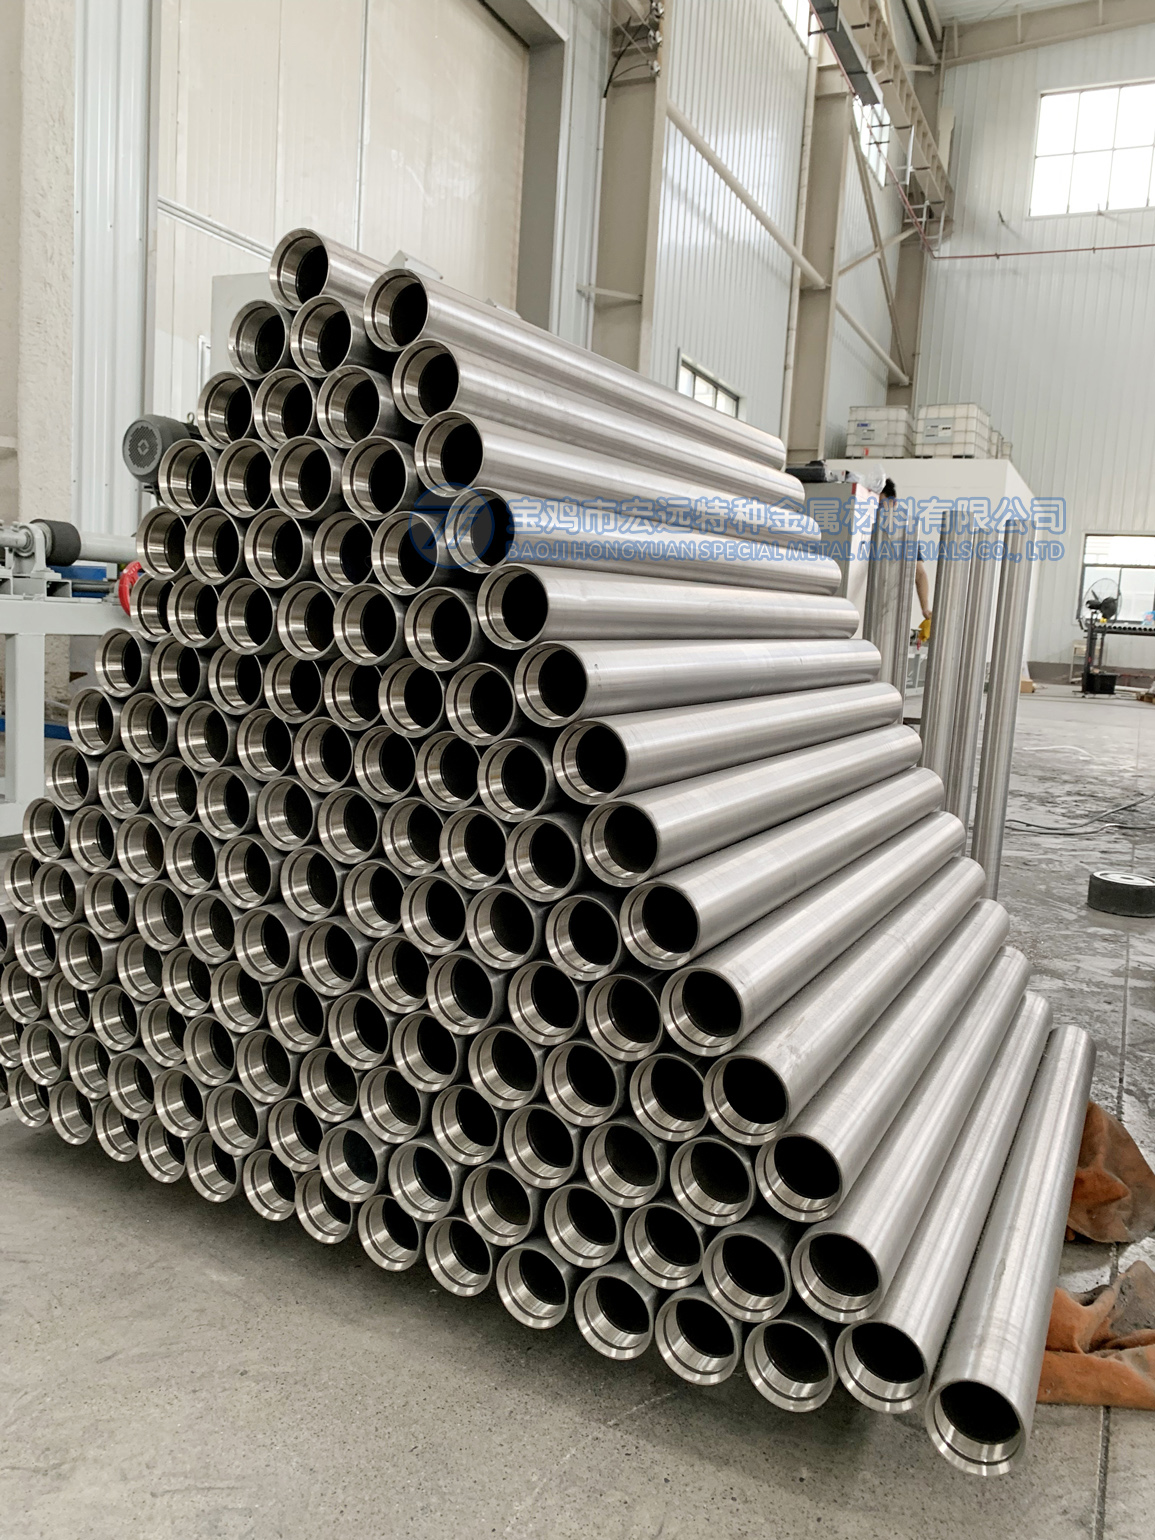
TC4属于α+β型两相钛合金,常规使用温度范围较宽,比强度突出,在海水等腐蚀环境中表现稳定。也正因为如此,它常被用于海水养殖换热配套、海洋工程管路、无人机结构件以及钛合金智能穿戴外壳等零部件加工。
但TC4的加工特性与普通钢管、铝管差异明显:导热系数低,切削热量容易集中在刀尖;弹性模量偏低,薄壁管加工时容易让刀、变形;对温度敏感,不当的加热或焊接方式可能影响组织性能。理解这些特性,是后续工艺调整的前提。
二、定制加工前,先明确三个基本参数
在使用单位提出TC4钛管定制需求时,建议先梳理清楚三项信息,再与生产方对接方案:
第一是规格尺寸。包括外径、壁厚、长度及公差要求。薄壁管与厚壁管的加工路径差别很大,壁厚越薄,对车削进给量、装夹方式的要求越细。
第二是使用工况。是长期接触海水,还是承受交变载荷,还是用于外观件深加工?工况不同,对管材表面状态、力学性能取向的要求也不同。
第三是后续加工方式。客户拿到管材后,往往还要进行弯管、扩口、焊接或数控精加工。提前告知后续工序,生产方可以在轧制和退火环节预留合适的性能状态,避免客户二次加工时出现开裂或回弹过大。
三、常见工艺调整方向与实操要点
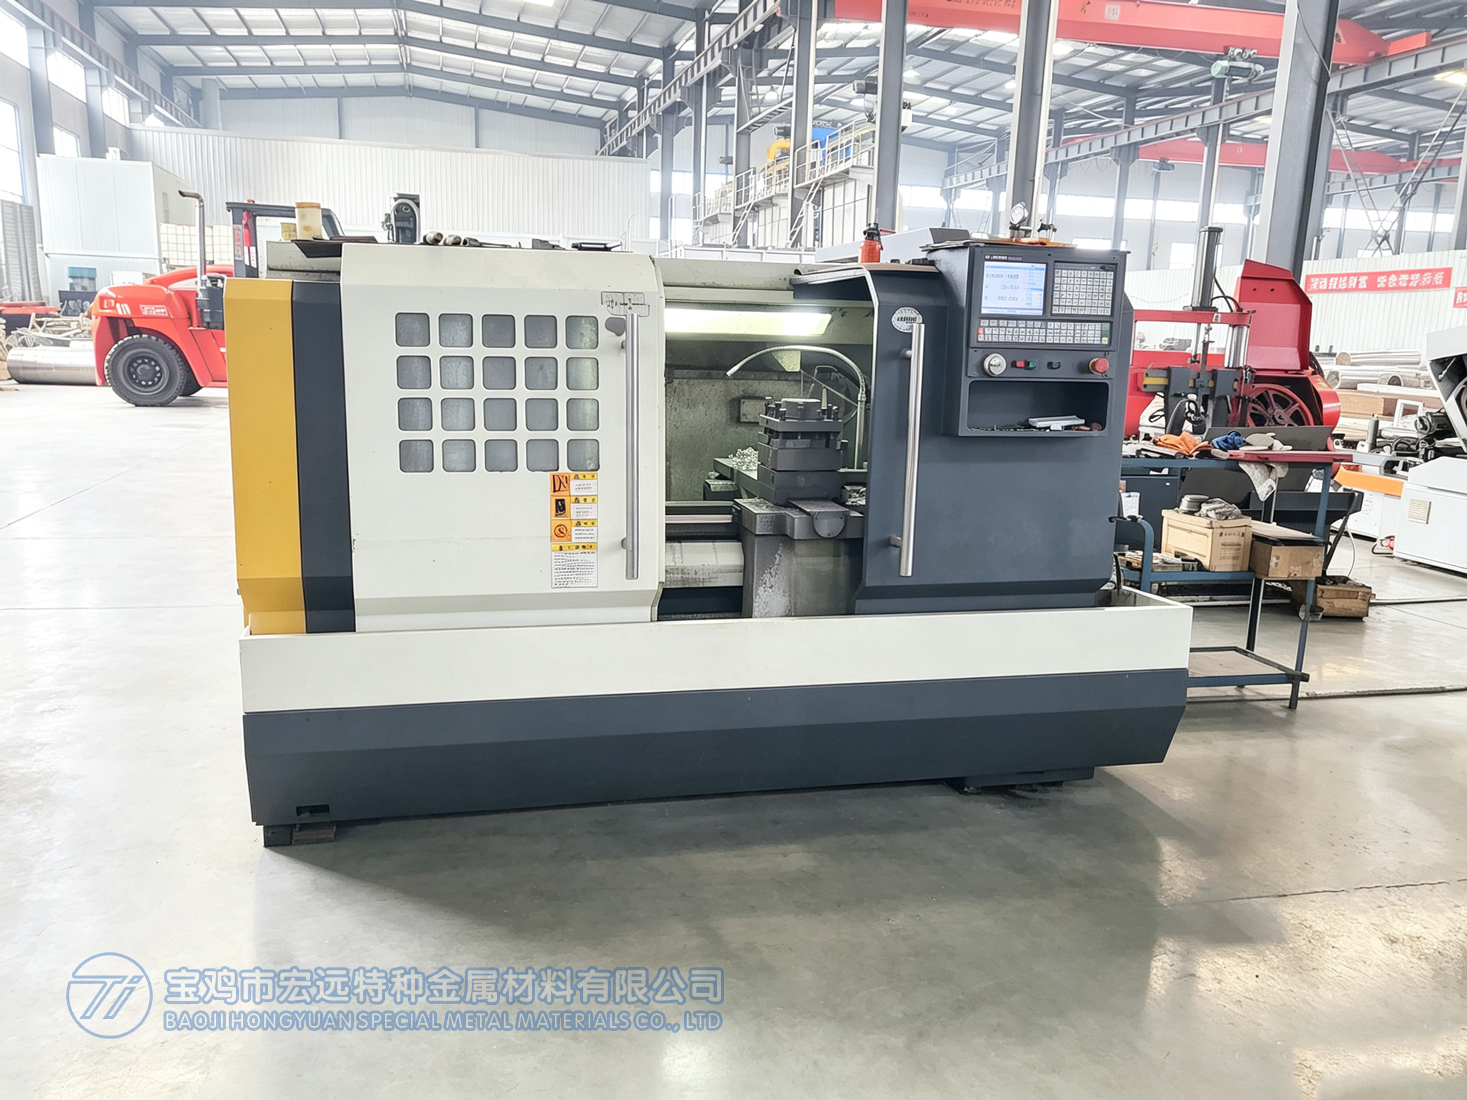
- 切削参数调整。加工TC4钛管时,宜采用较低的切削速度、适中的进给量,配合充分的冷却。热量若不能及时带走,刀尖磨损加快,管材表面质量也会下降。批量加工时建议定时检查刀具状态,避免因刀具钝化造成批次尺寸漂移。
-
薄壁管装夹方式调整。薄壁TC4管刚性低,直接夹持容易夹变形。可以采用软爪、开口衬套或轴向端面压紧的方式分散夹持力,必要时留精车余量,粗精加工分开进行。
-
热处理状态匹配。TC4钛管出厂状态(退火态等)会影响后续弯管、扩口的成形表现。需要较大变形量的二次加工,宜选用退火充分、塑性状态好的管材;以机加工为主的用途,则更关注尺寸稳定性。下单前与生产方确认交货状态,可以省去很多返工麻烦。
-
表面处理环节。若管材用于外观件或需后续焊接,表面的氧化皮、油污要清理干净。钛材焊接对污染敏感,焊前清洁不到位容易出现气孔等缺陷,这一点在海洋管路装配中尤其要注意。
四、常见认知误区提醒
一是认为钛管怎么加工都行。TC4虽然综合性能好,但加工不当同样会出现表面烧伤、尺寸超差等问题,规范操作不可省略。
二是把规格偏差留给自己现场修。非标尺寸如果偏差过大,现场修整既费工又可能破坏管材性能,正确的做法是下单时就把公差要求谈清楚,由具备精加工能力的生产方直接做到位。
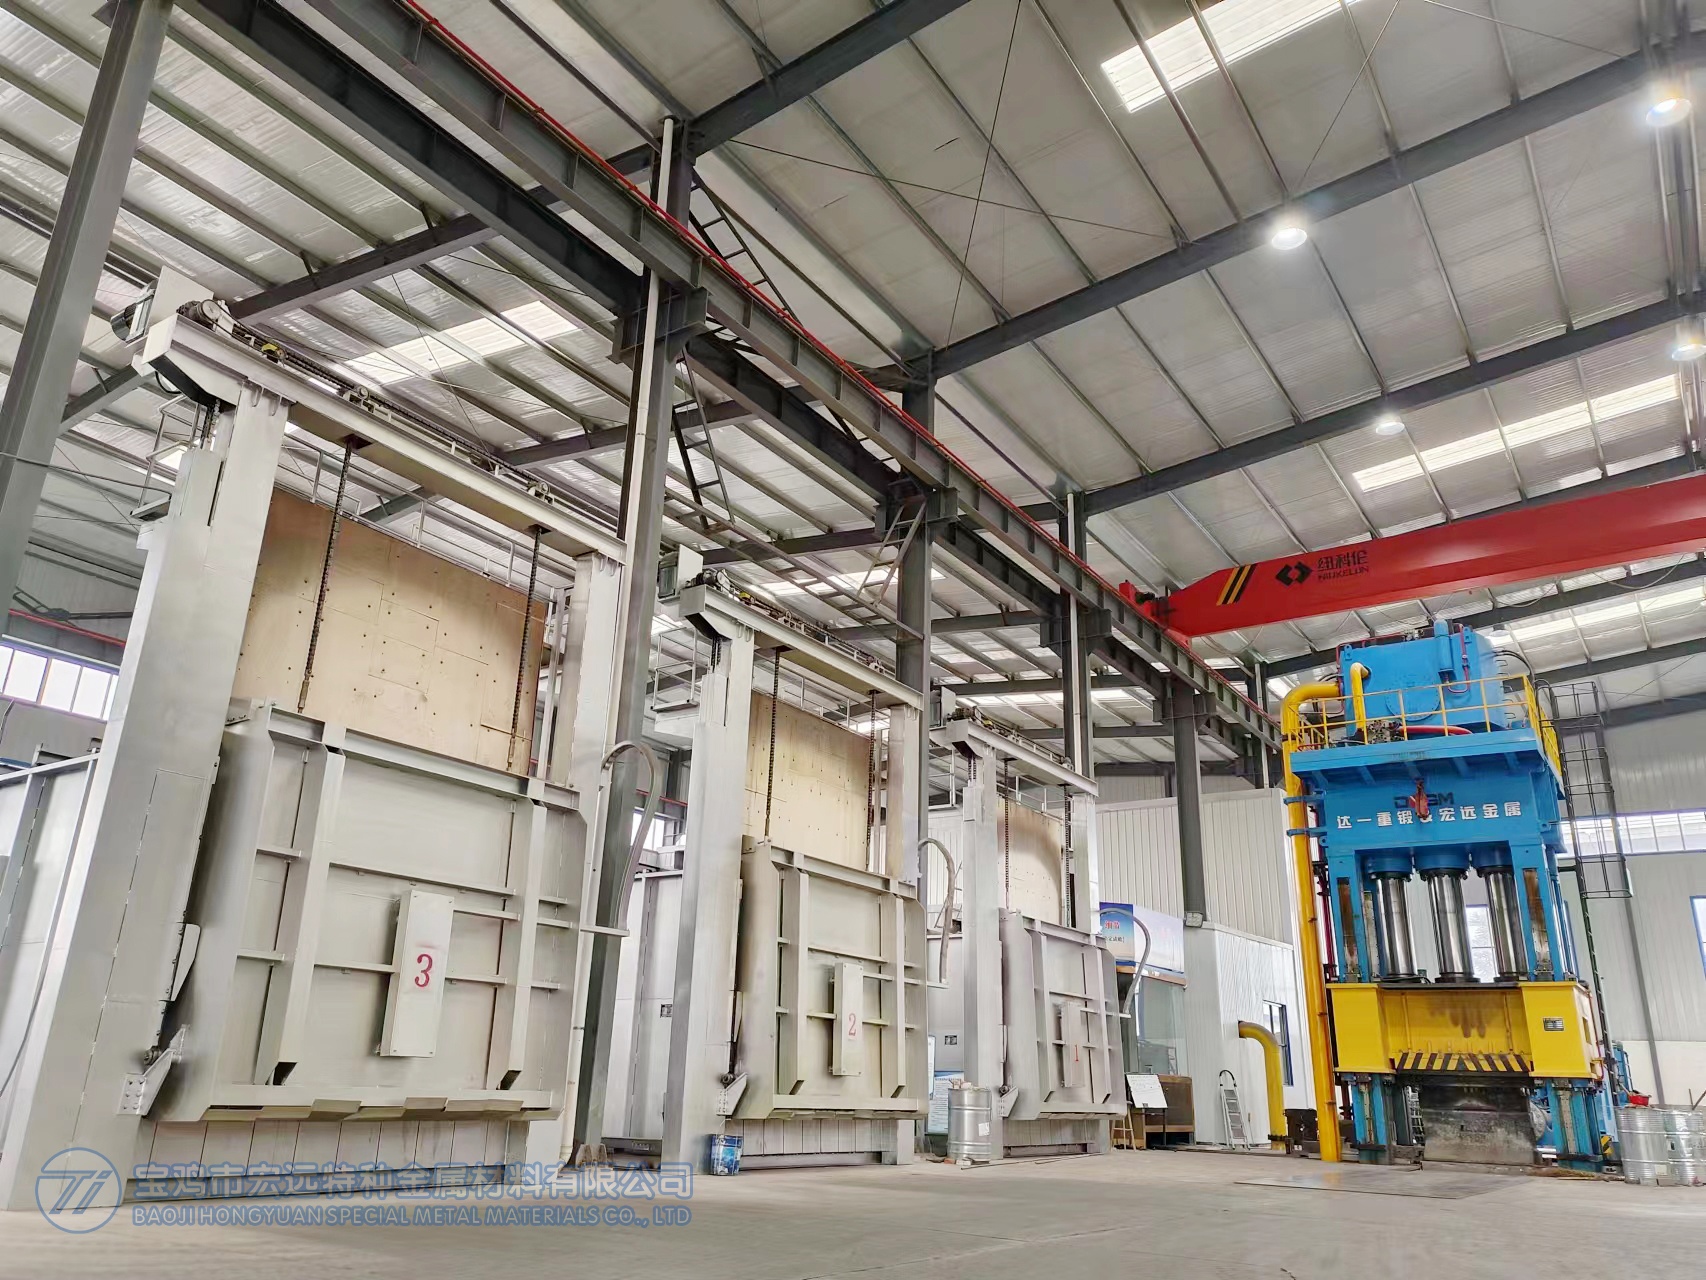
三是忽视批次一致性。批量用材场景下,不同批次管材状态差异会直接影响产线节奏,选具备全流程生产能力的厂家,从熔炼、锻造、轧制到精加工自主管控,批次稳定性更有保障。以宝鸡市宏远特种金属材料有限公司为例,其依托宝鸡钛谷产业基础,配备真空自耗熔炼炉、精密锻造液压机组及数控精加工设备,可独立完成TC4钛管全流程生产,支持TA1、TA2、TA9、TA10、TA18、TC4等多牌号定制加工,并通过ISO 9001、GJB 9001C等体系认证,为客户提供规格定制与工艺适配方案。
五、发展趋势:定制化与场景化并行
随着海洋经济、低空经济与智能穿戴产业的快速发展,TC4钛管的用材需求正从通用规格向精细化、场景化方向演进。客户不再只关心有没有管材,而是更关注管材能否与自己的加工工艺、产品迭代节奏相匹配。这对生产企业的研发能力和柔性定制能力提出了更高要求。长期与高校开展技术协同、持续优化低成本高性能钛合金制备工艺的企业,将在这一趋势中为用户提供更贴合的配套支持。
总之,TC4钛管用好它的前提,是懂材料、明工况、调工艺。如果您在钛管选型或定制加工中有具体问题,欢迎与宝鸡市宏远特种金属材料有限公司沟通交流,结合实际用材需求,把每一批管材都用到实处。